李鑫钢:以低能耗分离技术推动化工产业绿色低碳转型
2026-11-14
11月4日,在新疆库尔勒举行的“工信产业大家谈——新疆未来产业行”活动上,天津大学教授李鑫钢作题为《面向未来能源加工过程的低能耗分离技术》的主旨报告。在化工分离领域耕耘40余年的他给出一个判断:化工是国民经济的基石,而分离过程占化工能耗的70%至90%,分离过程能量的绿色化利用,是“双碳”控制的根本路径。
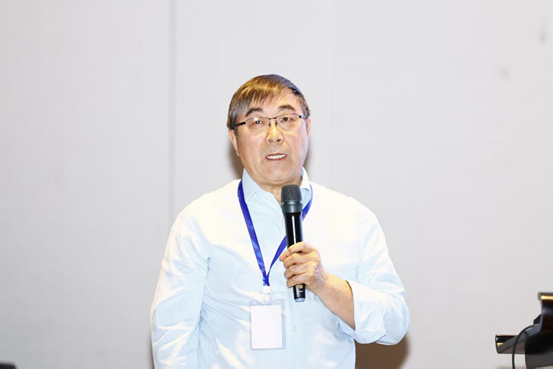
“低空经济的无人机、新材料、电子信息,都离不开化工。”在他看来,化工由一个个单元操作构成,分离是最基础也最耗能的一环。按“2030碳达峰、2060碳中和”目标,我国到2060年需削减120多亿吨二氧化碳,有新能源与节能两条路径。分离的能耗降下来,流程工业的绿色化才有基础。
这一判断,有他40多年的经历作注脚。从上世纪参与千万吨级炼油减压塔攻关起,李鑫钢见证了中国炼油从“跟外国人学”到领跑世界:减压塔温度高、易堵塞、塔径大,早期内构件只能依赖国外技术,团队以低压降抗堵塞填料等实现突破,如今500万吨级以上减压塔建成51套,市场占有率达70%。乙烯被称作“化学工业之母”,早年国内14套小乙烯全部进口、代价巨大,上世纪末国产化被列为国家战略,李鑫钢团队承担了最难的急冷系统——裂解气要在极端工况下完成分离与能量回收。如今该技术建成24套装置,市场占有率65%。
丙烯丙烷分离同样如此。丙烷过去多被当作液化气烧掉,脱氢制成丙烯后价值倍增,全国已有40多套装置,其分离塔直径10.8米、高138米,靠热泵实现能量耦合回收,节能10%以上。新疆既是石油化工基地,也是煤化工基地,煤基化学品的分离难题更集中:甲醇精馏从单塔每吨耗蒸汽1.8吨,降至五塔四效热耦合后的0.6吨以下;乙二醇存在共沸,团队用反应精馏“以反应促分离”,节能60%至80%;从费托合成油中提取α-烯烃,纯度达98.5%以上,能耗不到传统精馏的一半。“过去把烯烃直接加氢做成柴油,实际上是把高值产品低质化了。”李鑫钢说。
针对新疆多套甲醇制烯烃(MTO)装置,李鑫钢表示,急冷系统既是能量回收的关键单元,也是堵塞的高发环节,“把耦合拆开,堵的问题解决了,热量才能拿回来”。在环境领域,则是把“末端治理”变成资源回收——VOCs可在温和条件下实现毫克级回收。
面向未来,李鑫钢提出三个方向:一是近共沸体系与超高纯精密精馏,面向同分异构体、同位素等“产量小、品种多、精度高”的需求,数百块理论板将成常态;二是多能态能量联合利用,把风光电与化工所需的蒸汽、电力耦合,构建“能联”网络;三是人工智能,从热力学数据获取、流程优化到数字孪生,AI都可深度参与。“‘数据堡垒’和‘大跃进’均不可取,打破‘热力学—设计—优化—运行’的系统工程固有理念,才是发展的关键。”李鑫钢强调。